표면실장기술(SMT)을 위한 플로팅 스틸 엔코더 스케일
엔코더란 무엇입니까?
리니어 엔코더는 위치 측정용 판독 헤드와 정밀한 눈금이 표시된 스케일로 구성됩니다. 판독 헤드는 일정한 간격으로 표시된 스케일 마크를 직접 감지하여 위치를 측정하고, 이 정보를 아날로그 또는 디지털 신호로 출력합니다. 이어서 신호는 디지털 판독 장치(DRO) 또는 모션 컨트롤러에 의해 위치 판독값으로 변환됩니다. 리니어 엔코더 스케일은 길이가 길 수 있으며, 온도 변화로 인한 열팽창의 영향을 받기 쉽습니다.
엔코더 및 열 변형
엔코더 스케일의 열 변형은 엔코더 시스템 선택 시 중요하게 고려해야 할 사항입니다. Renishaw의 엔코더 스케일은 모재와 열적으로 독립적인 방식(플로팅), 또는 모재의 열팽창 특성을 따르는 방식(마스터링)으로 구분됩니다.
플로팅 스케일은 스케일 소재와 거의 동일한 열팽창계수(CTE)에 따라 팽창 및 수축하며, CTE 값이 알려져 있어능동 열 보정을 효과적으로 적용할 수 있습니다.
표면실장기술(SMT)
SMT 기계는 전자 부품(예: 패시브, 플립 칩, 쿼드 플랫 패키지)을 픽업해서 리플로우 솔더링 전에 인쇄 회로 기판(PCB)의 지정된 위치에 실장합니다. PCB는 적층 구조로 되어 있으며, 평면 방향(x-y)의 열팽창계수(CTE)는 적용 요건에 따라 일반적으로 6~14 ppm/K입니다. 부품과 PCB의 안정적인 전기 접촉을 위해서는 수십 미크론 이내의 정밀한 배치가 필수적입니다.
일반적인 SMT 기계는 PCB 이송을 위한 컨베이어두 개의 평행한 모터 구동 레일(Y축) 위에 장착된 갠트리형 X축, 픽 앤 플레이스 헤드 모듈, 그리고 자동 부품 공급 시스템으로 구성됩니다. 헤드 모듈은 부품을 잡기 위한 다수의 개별 흡착 노즐을 가지고 있으며, 갠트리를 따라 수평으로 이동하는 볼스크류 구동 캐리지에 장착됩니다(그림 2 참조).
각 노즐은 상하(Z축)로 이동하고 PCB 평면상에서 회전할 수 있어, 실장 전에 각 부품의 방향을 올바르게 맞출 수 있습니다.. 그리고 각 부품의 회전 각도가 올바른지 확인하기 위해 비전 시스템이 사용됩니다.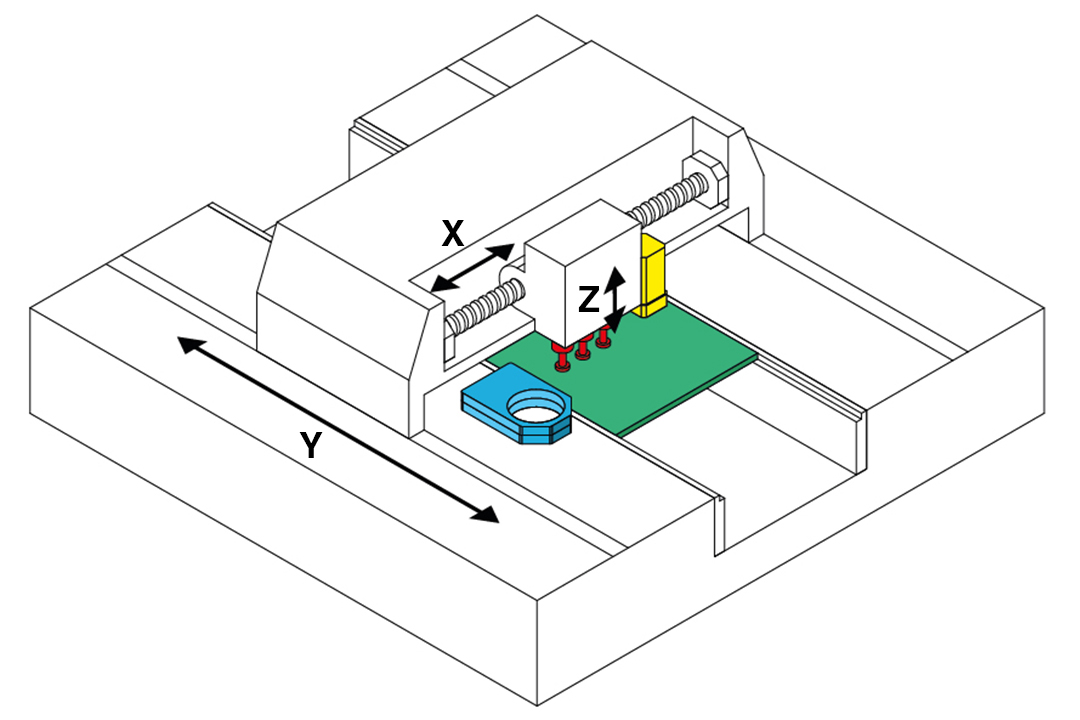 그림 2: 흡착 노즐(빨간색), 부품 카메라(파란색), 기준 정렬 마크 카메라(노란색), PCB 패널(녹색)이 장착된 볼스크류 구동 헤드 모듈을 보여주고 있는 SMT 기계.
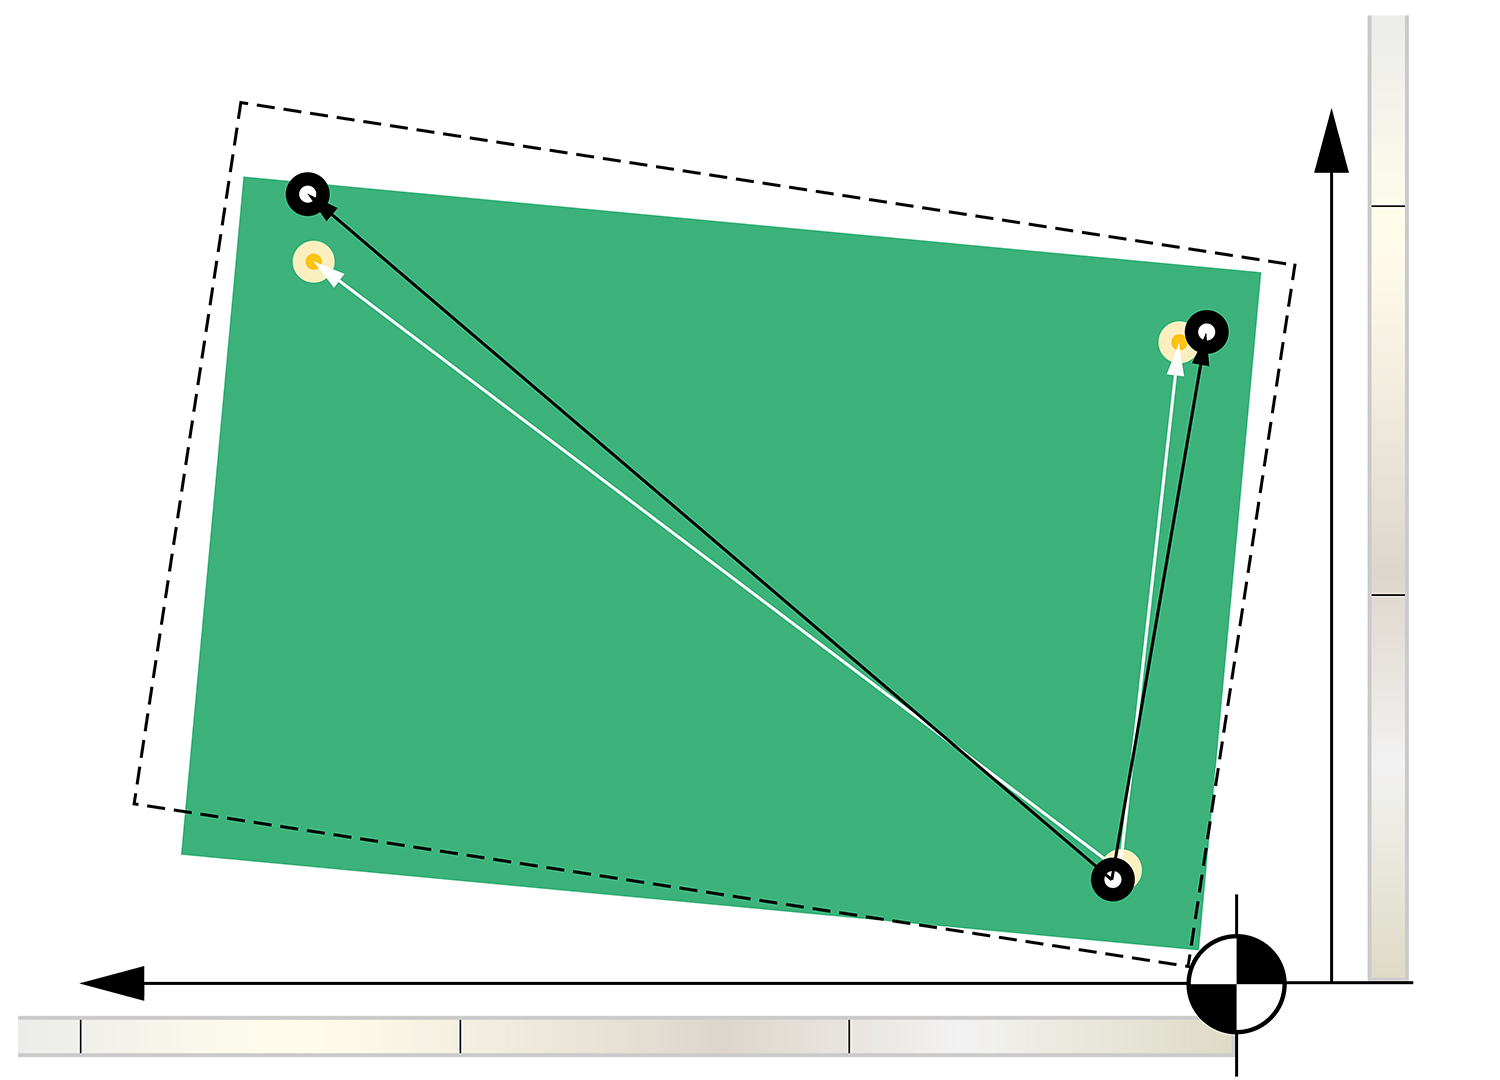
PCB는 SMT 장비에 들어가면, 기계 기준점 역할을 하는 위치 결정 스토퍼에 접촉하여 정지합니다. 보드는 정지 상태에 놓인 후 제자리에 고정됩니다. 일반적으로 픽 앤 플레이스 작업을 시작하기 전, 보드의 방향과 위치 및 리니어 팽창 또는 수축을 판별하기 위해 각 PCB의 코너에 있는 2-3개의 기준 정렬 마크가 사용되었습니다.
리니어 엔코더는 기계 컨트롤러에 정확한 위치 피드백을 제공하기 위해 X축과 Y축에 장착됩니다.
응용 예
생산 공정 중 주변 온도가 5 ºC 가량 상승하는 공장 내에 설치된 스틸 프레임 SMT 기계를 예로 들어 보겠습니다.
이 장비에는 2 m 길이의 X축과 3 m 길이의 Y축(세로 축)이 있습니다. 표면실장 부품(SMD)은 크기가 610 mm x 457 mm(24” x 18”)인 표준 PCB 패널에 실장됩니다. 패널 오프셋을 보정하고 (0,0) 기준점을 설정하기 위해 세개의 모서리에 기준 정렬 마크가 표시되어 있습니다.
이 경우, 정밀한 위치 측정을 위해 플로팅 리니어 스케일을 장비의 각 축에 장착합니다. 이러한 스케일은 열팽창계수(CTE)가, 스케일에 부착된 열전대와 같은 온도 센서를 사용하여 열적 보정이 가능합니다. 각 엔코더 스케일에는 기계 기준점에 대응하는 고정된 기준 위치가 있습니다(그림 1 참조).
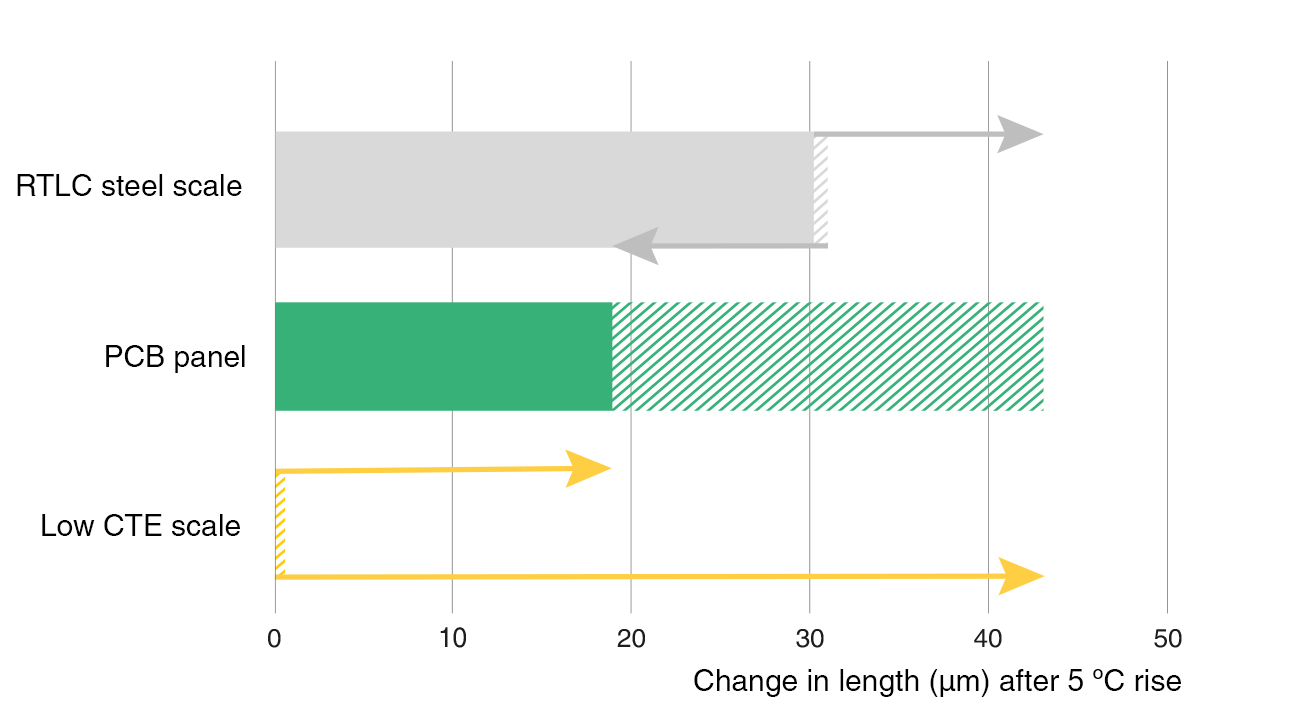
공기와 열평형 상태에 있다고 가정하면, PCB 소재의 열적 특성으로 인해 PCB의 온도는 스케일 온도에 따라 변화하며 두 온도는 거의 동일하게 유지됩니다. 스케일과 PCB의 시간에 따른 온도 변화 사이에서 위상 지연이 없기 때문에, PCB의 선형 열 팽창에 대한 스케일 팩터 보정이 가능합니다. 따라서, 엔코더 스케일과 PCB 간의 열팽창 차이는 스케일 소재와 PCB 적층 소재 간의 열팽창계수(CTE) 차이에 비례합니다.
그림 3에서 볼 수 있듯이, 스틸 스케일과 PCB 소재 간의 열팽창계수(CTE) 차이가 작기 때문에, 열 보정 없이 또는 아주 적은 열 보정만으로 높은 실장 정밀도를 확보할 수 있습니다. 이를 통해 스케일 온도 측정 오차가 미치는 영향을 최소화할 수 있습니다.
예를 들어, Renishaw의 RTLC 스케일은 CTE가 10 ppm인 스테인리스 스틸 테이프 스케일로, 이는 일반적인 PCB의 CTE 범위 중간에 해당하는 값입니다.
X-Y 방향의 CTE가 10 ppm인 PCB의 경우 스케일의 선형 팽창에 의해 열팽창이 보정되므로, 보드의 회전 및 병진 오프셋만 고려하여 고정밀 픽 앤 플레이스 작업을 수행할 수 있습니다. 열팽창계수(CTE)가 14 ppm으로 더 높은 PCB의 경우에도 스케일의 팽창을 통해 열팽창의 상당 부분을 보정할 수 있습니다. 스케일과 PCB 간의 열팽창계수(CTE) 차이가 작으면 능동 열 보정을 적용할 때 발생하는 오차를 최소화하는 데 도움이 됩니다.
PCB 패널과 거의 동일한 비율로 팽창하는 플로팅 스틸 스케일을 사용하면 고가의 저열팽창계수(CTE) 스케일을 사용할 때보다 훨씬 높은 실장 정확도와 정밀도를 확보할 수 있습니다
요약
설계자들은 Renishaw의 QUANTiC™ 엔코더(RTLC 스케일 포함)와 같은 플로팅 스케일 엔코더 시스템을 사용하여 픽 앤 플레이스 기계의 실장 정확도와 수율을 극대화할 수 있습니다. 또한 플로팅 스틸 스케일은 SMT 애플리케이션에서 저열팽창 스케일을 대체하기에 적합합니다. 이러한 엔코더 스케일 시스템은 스케일의 열적 거동을 능동적으로 보정할 수 있어, 이와 같은 적용 환경에서 높은 수준의 측정 성능을 제공합니다.
Renishaw 기술 지원팀은 고객의 측정 요구사항에 가장 적합한 엔코더 스케일이 모재 엔코더 스케일인지 플로팅 방식인지 결정할 수 있도록 지원합니다.
리니어 엔코더 시스템 관련 추가 정보는 www.renishaw.com/opticalencoders를 참조하십시오